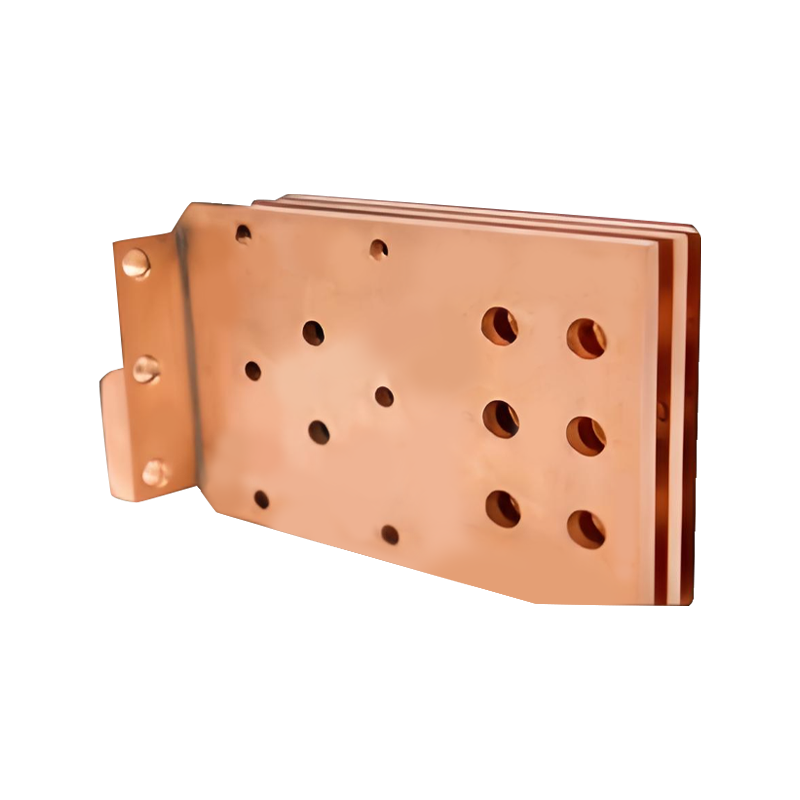
安定した導電性と柔軟性を提供し、中低電圧機器の電流伝送をサポートし、幅広い設置適応性を備えています。 強化された電流容量と耐熱性をサポートし、新エネルギー車やエネルギー貯蔵装置などの用途に適しています。 酸化防止コーティング処理を施した高電流容量設計で、大規模エネルギー貯蔵ステーションや高出力産業機器での長期使用をサポートします。 高電流互換性をサポートします。柔軟な構造に...
See Details
jp


サーキットブレーカーの接続: 端子、トルク、および接触インターフェースの説明
すべての開閉装置の試運転には、その日が予定通りに終了するかどうかを決定する瞬間があります。トルク レンチが 630 A フィーダ ブレーカーの最後の端子ボルトにカチッと音を立て、誰かが 3 相を比較するためにマイクロオーム計に手を伸ばします。数カ月後に表面化するサーキットブレーカーの接続問題のほとんどすべて (端子が隣の端子よりもはるかに高温になる、80 % の負荷で迷惑なトリップ、ラグが変色する) は、そのずっと前に 4 つの選択肢によって決定されていました。つまり、どのインターフェースが使用されるか、導体がどのように準備されるか、接合部がどの程度しっかりと作られるか、およびケース内の接点システムがまだ電流に適合するかどうかです。
簡単に言えば、サーキットブレーカーの接続は、電源端子、ケース内の接触経路、二次制御回路という 3 つの接合部の連鎖であり、最もきついボルトではなく、最も弱いリンクで故障します。トルクは必要ですが、決して十分ではありません。以下のセクションでは、各リンクがどのように動作するか、何を指定するか、パネルに通電する前に何を確認するかについて説明します。
サーキット ブレーカー接続は 1 つではなく 3 つのインターフェイスです
設置業者が「接続」と言う場合、通常はライン端子と負荷端子を意味します。これは 3 つのインターフェースのうちの 1 つにすぎず、成形ケース ブレーカーでは 3 つすべてが互いに数センチメートル以内に位置します。
- 電源終端。 ケーブル ラグまたはバスバーが接地する線路側および負荷側のパッド。ここでの電流は、63 A フレームでの数十アンペアから、6300 A の気中サーキット ブレーカーでの最大数千アンペアまで流れます。
- 内部接触パス。 端子から、電流はケースを通って可動接点、固定接点、および機構に電流を流す柔軟な編組に流れます。接触力はスプリングと機構によって設定され、現場で調整することはできません。
- 二次回路および制御回路。 補助接点および警報接点、シャントトリップ、不足電圧解除、およびモーターオペレーター。電流はミリアンペアですが、制御線が緩んでいたり逆になっていると、リモートのトリップが妨げられたり、間違った瞬間にブレーカーが落ちたりします。
3 つを別個の合格基準として扱います。トルク チェックに合格したジョイントであっても、内部接点が磨耗している場合は接続不良である可能性があり、また、ラグが間違ったダイスで圧着されているため、完全な接点を持つブレーカーでも過熱する可能性があります。
等角図: 端子パッド、密閉ケース内の接触システム、および二次端子は、3 つの異なる故障モードを持つ 3 つの異なる接合部です。
ボルトオン、プラグイン、または引き出し可能: インターフェースをジョブに適合
ブレーカーをバスバーに接続する物理的な方法は通常、設計段階で決定され、今後 20 年間のメンテナンス手順が決まります。 3 つの低電圧オプションはすべて今でも広く使用されており、自動的に他のオプションよりも優れたものはありません。
| インターフェース | 指揮者の着地方法 | メンテナンスはどのようなものですか | 一般的な使用方法 |
|---|---|---|---|
| ボルトオン(固定) | 端子パッドに直接ボルト留めされたケーブル ラグまたはバスバー | ブレーカーは導体を切り離してボルトを外さないと取り外すことができません | 負荷をオフにできるフィーダーと最終分配 |
| プラグイン | ブレーカーのジョーが固定バスバーのスタブに押し込まれます。プラグインデバイスが可動部分を運ぶ | ブレーカーは数分で交換されますが、最初にパネルを切り離す必要があります | 複数の同一の発信路を備えた分電盤 |
| 引き出し可能 | 接続位置、テスト位置、切断位置の間でラックに配置されるシャーシに取り付けられたブレーカー | ラッキングによりメイン接点が分離されます。パネルが上流で分離されるまで、バスバー側は通電状態を維持します | 開閉装置内の受電器、バスカプラおよび重要なフィーダ |
人々を驚かせる違いは、利便性ではなく安全性です。プラグイン ブレーカーと引き出し式ブレーカーの両方を使用すると、デバイスを迅速に交換できますが、コンパートメント内で主接点が分離され、定義されたラックアウト位置が得られるのは引き出し式バージョンのみです。
コンポーネントシリーズがカバーする定格電流範囲
バーの長さは、示されている最大定格 (6400 A) に合わせて調整されています。範囲は、各プラットフォームのコンポーネント カタログで公開されているシリーズの定格です。
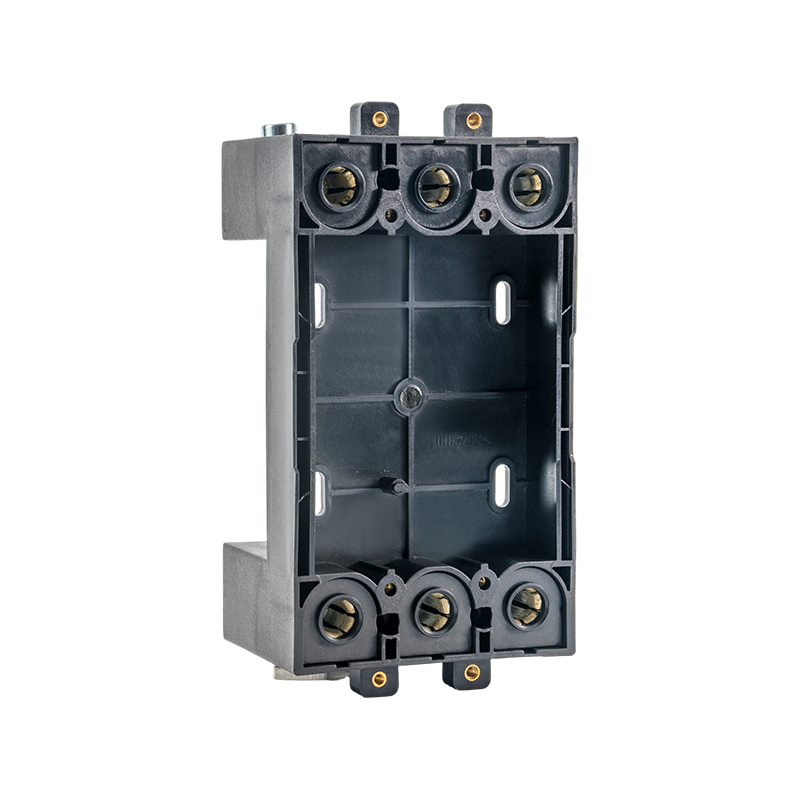 100 ~ 800 A フレーム用 MZ2 シリーズ MCCB プラグイン デバイス 入力ケーブルまたは出力ケーブルを切断せずに、互換性のある 100 ~ 800 A モールド ケース ブレーカーを交換できる外部アクセサリ。導体回路にはT2銅を使用しています。 製品を見る→
ケース内の接続: 再トルクできない接触圧力
ターミナルの下流にあるものはすべて、誰も再び締めることができない接続です。可動接点アセンブリ (接点アーム、チップ、圧力スプリング、柔軟な編組、および編組とアーム間の溶接接合部) には、全負荷電流とブレーカーが遮断するあらゆる故障電流が流れます。機構が磨耗したり、アーク生成物が先端に堆積したり、編組が疲労したりするにつれて、接触圧力は徐々に低下します。端子ボルトは元のままです。
2 つの実際的な結論が続きます。まず、同じ負荷で隣接する相よりも高温になる相は、通常、ラグではなくケースの内側を指しているため、診断としてのトルクの再チェックよりもサーマル スキャンの方が優れています。第 2 に、このような部品は汎用ハードウェアではなく認定品です。編組断面や溶接プロセスを変更すると、デバイス全体の熱動作や短絡動作が変化します。そのため、メーカーは、最も安価な接点アセンブリを再注文するのではなく、ブレーカを再認定するのです。短い散歩 モールドケースサーキットブレーカーの内部にあるもの は、同じコンポーネントをアセンブリ側から示しています。
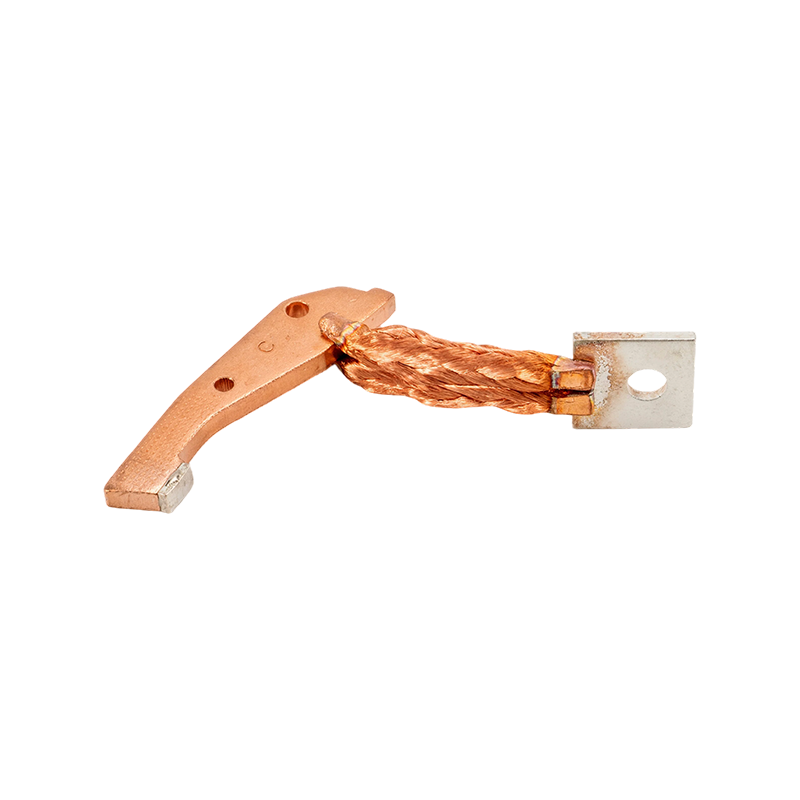 KYMシリーズ モールドケース可動接点溶接アセンブリ KYM-125 ~ KYM-800 MCCB 用の OEM 可動接点溶接アセンブリ。メーカーは、製造または修理供給に関して、主要な国際ブレーカー ブランドとの互換性を表明しています。 製品を見る→
導体の準備とトルク: ほとんどの接合部の熱が始まる場所
現場で見られる熱端子のほとんどは 2 つの接合部によって発生しており、圧着ラグとボルト締め端子の両方が手作業で作られています。
金属から始めます。銅は寛容です。アルミニウムはそうではありません。酸化アルミニウムはワイヤブラシをかけると数分以内に再形成されるため、導体を研磨し、目的に合わせたジョイントコンパウンドでコーティングし、バイメタル遷移プレートまたはアルミニウムボディのラグによって銅端子から分離する必要があります。このコンパウンドは空気と湿気を排除します。これは隙間を埋めるものではなく、ボルトの緩みを補うものでもありません。圧着ラグは、そのラグとケーブル サイズに指定されたダイを使用して作成する必要があり、サンプルを切り開いて検査することが、現場で利用できる最も安価な品質チェックとなります。
トルクは残り半分です。一般的な表ではなく、実際に取り付けているブレーカーの説明書に印刷されている値を使用してください。端子金具、ワッシャーのスタック、ネジのサイズ、メッキはプラットフォームごとに異なり、あるフレームに正しい数値が別のフレームのネジを剥がす可能性があります。長持ちする接合部と故障する接合部を分けるのは 2 つの習慣です。インパクト ドライバーや感触に基づいた判断の代わりに校正されたトルク レンチを使用することと、ボルトの頭部を横切るペイント ラインを使用して、次の人が試運転後に動いたかどうかを確認できるようにすることです。
合格は最終的にはトルクではなく温度上昇で測定されます。 IEC 61439-1 はアセンブリの端子とバスバーの温度上昇制限を設定しており、通常の現場での検証は、意味のある負荷がかかった状態でパネルに行われる熱スキャンです。 10 % の負荷では正常に見えるバスバー ジョイントは、70 % でどのように動作するかについてはほとんどわかりません。
630 A 境界を超えるバスバーとフレキシブル接続
およそ 400 A から 630 A を超えると、接続作業はケーブル作業ではなくなり、バスバー作業になります。多くの場合、各相に 2 ~ 4 個の平らな銅バーが、数千回の熱サイクルを通じて予荷重を保持する必要があるハードウェアでボルト締めされます。
ジョイントが存続するかどうかは 3 つの詳細によって決まります。めっき: 屋内開閉装置では錫めっきバーが通常ですが、接合部が高温になる場合やメンテナンス中に障害が発生することが予想される場合は、銀またはより重い錫層が使用されます。準備: ボルトを締めてもボルト接合部の下に閉じ込められた酸化物が消えないため、酸化したり傷ついた接触面は洗浄し、多くの作業場で再メッキする必要があります。動き: ブレーカー端子と固定バスバーの間にボルトで固定された剛性バーが、すべての膨張サイクルを端子に伝達するため、ラミネート フォイルまたは編組シャントの柔軟な銅コネクタがその動きを吸収し、ボルトで固定された接合部を安定に保ちます。
このレベルの銅部品は通常、カタログから選択するのではなく、図面に従って作成されるため、バーの公差、その穴のパターン、メッキがブレーカー自体と同じくらい重要です。カタログブレーカー部品と図面ベースの銅加工の両方を必要とする購入者は、通常、次のことを知りたいと考えています。 サプライヤーのビジネスは標準コンポーネントとカスタム銅加工をカバーしています 最初の問い合わせを送信する前に。
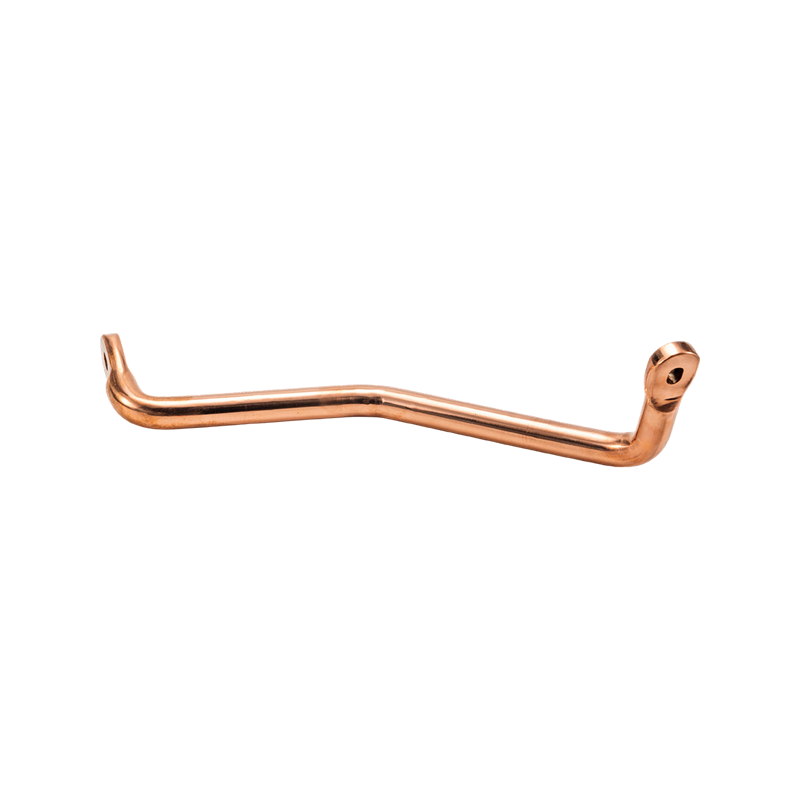 導電性コネクタまたはサポートコンポーネント用の高純度銅棒 高純度の基板から作られ、導電性コネクタまたはサポートコンポーネントに加工することを目的とした銅バー。それ以上の仕様は記載されていません。 製品を見る→
通電する前に確認すべきこと
これら 6 つのチェックに合格した接続では、サービス中に問題が発生することはほとんどありません。通常、それらをスキップする接続は、考えられる最悪の負荷でそれ自体をアナウンスします。
- すべての電源端子は、校正日以内にレンチを使用して、ブレーカー メーカーの公表値に従ってトルクをかけられました。
- 導体とラグの素線の損傷、正しい剥離長さ、および正しい圧着ダイが検査されます。
- 相間の接触抵抗をマイクロオーム計と比較し、通電前に異常値を調査します。
- 二次配線を計画図と照合してチェックし、シャントトリップ、不足電圧解除、およびブレーカーを操作して補助接点を証明しました。
- クリアランスとバリアが確認され、コンパートメント内に工具、ワッシャー、切り粉が残っていないこと。
- 通電前に絶縁抵抗を測定し、実際の負荷がかかった状態で最初の機会に熱スキャンを実行します。
よくある質問
Q1.サーキットブレーカー接続とは何ですか?
これは、ケーブルまたはバスバーがボルトで固定されるラインおよび負荷端子、密閉ケース内の接点システム、および二次制御配線の 3 つの直列接続部です。接続は、最も弱いジョイントと同様にのみ機能します。
Q2. MCCBの端子ボルトはどのくらいのトルクで締め付ければよいですか?
ブレーカーの製造元の取扱説明書にそのモデルと端子サイズが記載されているもの。トルクが不足するとジョイントが過熱し、トルクが過剰になるとネジ山が削れたり、ボルトが伸びたりするため、調整されたレンチを使用して、後でボルトに印を付けます。
Q3.アルミニウムケーブルを銅端子に直接接続できますか?
ベアメタルからベアメタルではありません。酸化アルミニウムは数分以内に再形成され、アルミニウムと銅の接合部は湿った空気中で腐食します。アルミニウムを研磨して複合化し、バイメタル遷移プレートまたはアルミニウムボディのラグで金属を分離します。
Q4.プラグインまたは引き出し可能な MCCB — メンテナンスにはどちらが適していますか?
どちらも高速ブレーカー交換が可能です。引き出し可能なバージョンのみ、メイン接点が分離されたラックアウト位置が定義されているため、インカムと重要なフィーダで優位に立っています。プラグイン ユニットの場合でも、最初にパネルを絶縁する必要があります。
Q5.ブレーカーを再接続した後に接触抵抗を確認するにはどうすればよいですか?
マイクロオーム計を使用して各相に DC を注入し、3 つの読み取り値を互いに比較し、試運転時に記録した値と比較し、負荷を加える前に読み取り値が著しく高い相を調べます。
Q6.再接続するとすぐにブレーカーが落ちるのはなぜですか?
通常は、電源接続ではなく制御配線の問題です。シャントトリップまたは不足電圧リリースが間違った側に配線されているか、スキームがノーマルオープンである必要があるときに補助接点がノーマルクローズに設定されているか、または不足電圧リリースが電源なしで保持されています。最初にセカンダリ スキームを確認してから、ロード内のショートを探します。
前の投稿
引出式サーキットブレーカーガイド: ラック、接点システム、およびコンポーネントの選択
次の投稿
サーキットブレーカーをテストおよびリストしているのはどの組織ですか? ULとIntertekの説明
関連商品
-
-
安定した導電性と柔軟性を提供し、中低電圧機器の電流伝送をサポートし、幅広い設置適応性を備えています。 強化された電流容量と耐熱性をサポートし、新エネルギー車やエネルギー貯蔵装置などの用途に適しています。 酸化防止コーティング処理を施した高電流容量設計で、大規模エネルギー貯蔵ステーションや高出力産業機器での長期使用をサポートします。 高電流互換性をサポートします。柔軟な構造に...
See Details -
-
-
-
著作権@ Kaiyuanfeng Electrical Machinery Manufacturing Co.,Ltd 全著作権所有.
OEM MCCB アクセサリ メーカー
ISO認定サーキットブレーカー工場